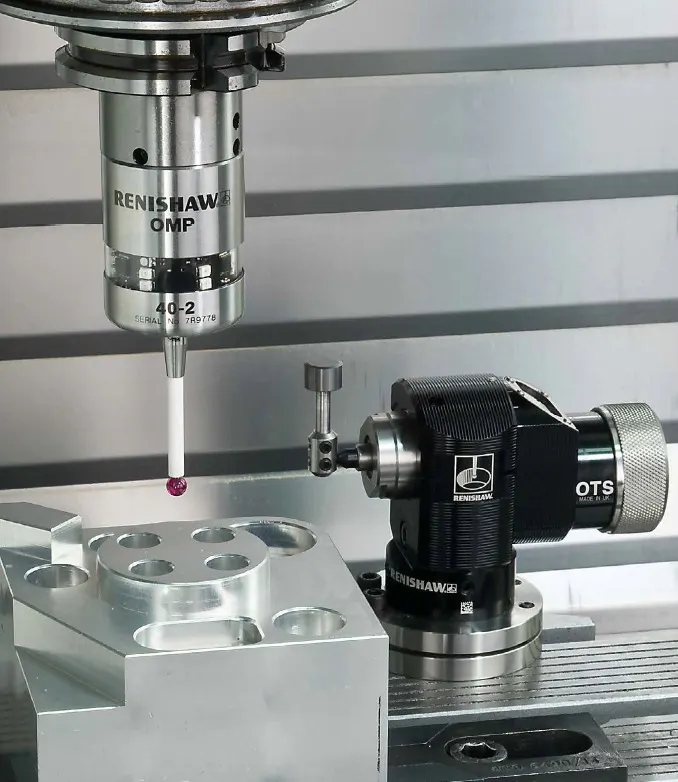
Beş eksen tezgahta parçayı fikstüre bağladınız. Kenar tam paralel değil — yarım derece kaçık. İki seçeneğiniz var: komparatörü alıp parçayı tokmaklaya tokmaklaya hizalamak, ya da kaçıklığı ölçüp C eksenine yazmak.
İkincisi hem daha hızlı hem de tekrarlanabilir. Bu yazıda, tabla-tabla B/C yapılı bir 5 eksen tezgahta (Sinumerik 840D, Blum TC50 prob) kullandığımız ALIGN_C çevrimini, parametre seçimini ve devreye alma adımlarını paylaşıyorum.
Çalışma prensibi
Referans kenar üzerinde, aynı yönde ve aynı beslemede iki nokta ölçülür:
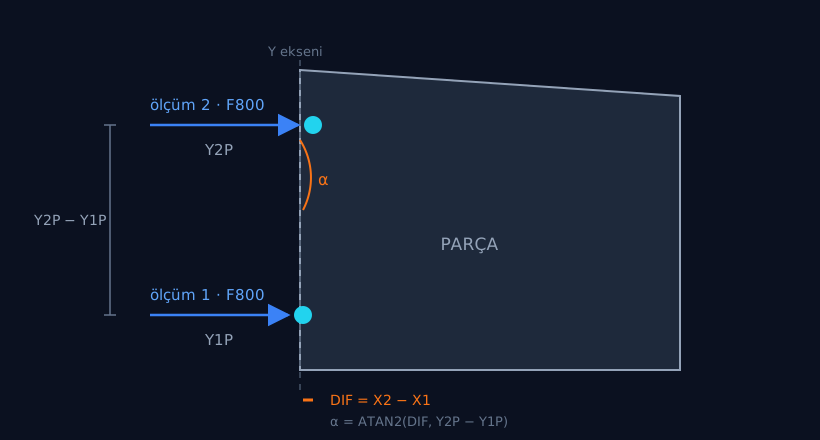
İki temas noktasının X farkından (DIF) ve noktalar arası mesafeden (Y2P − Y1P) kenarın Y eksenine göre açısı hesaplanır. Bu açı, C ekseninin baz offsetinden çıkarılarak G54'e yazılır; C0 programlandığında tabla parçanın gerçek açısına döner.
Prob yarıçapı hesaba girmez. İki temas da aynı yönde yapıldığı için yarıçap her iki ölçümde eşit kayma yaratır, farkta kendini götürür. Bu, çevrimi kalibrasyon hatasına karşı dayanıklı kılar — ama probun salgısı yine de düzgün ayarlanmış olmalı.
Parametreler
Çevrim şu şekilde çağrılır:
ALIGN_C(Y1P, Y2P, XA, XE, ZM, TOL)
| Parametre | Anlamı | Birim |
|---|---|---|
Y1P | 1. ölçüm noktasının Y konumu | mm (WCS) |
Y2P | 2. ölçüm noktasının Y konumu | mm (WCS) |
XA | X yaklaşma konumu (temas yok) | mm (WCS) |
XE | X ölçüm bitiş hedefi (kenarın arkasında) | mm (WCS) |
ZM | Ölçüm yüksekliği | mm (WCS) |
TOL | Kabul edilen maksimum açı sapması | derece |
Tüm değerler parça koordinat sisteminde (WCS) ve prob topunun merkez konumu olarak verilir.
Ölçüm noktaları: mesafe kaldıraçtır
Kenarın her iki ucundan 10–15 mm içeride kalın; uçlarda pah, çapak veya kesme izi olma ihtimali yüksektir. Bağlama pabuçlarının altına denk gelmesin, kenar üzerinde delik veya kanal varsa üzerinden atlayın.
Ölçüm mesafesi kaldıraç görevi görür. Aynı fiziksel hata, kısa mesafede çok daha büyük açı hatası verir:
| Mesafe (Y2P − Y1P) | 0,01 mm ölçüm hatası → açı hatası |
|---|---|
| 40 mm | 0,0143° |
| 80 mm | 0,0072° |
| 160 mm | 0,0036° |
| 300 mm | 0,0019° |
Minimum 50 mm, mümkünse 150 mm üzerini hedefleyin. 40 mm altına düşmek zorundaysanız ölçümü iki kez tekrarlayıp ortalama alın.
Yaklaşma ve bitiş: XA, XE
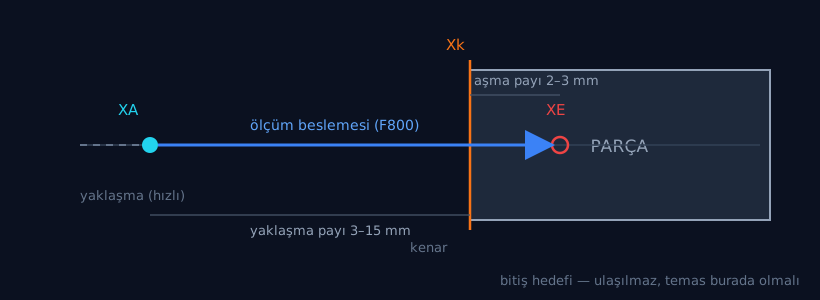
XA = Xk − yaklaşma payı. Yaklaşma payı, parçanın gerçekte olabileceği en uzak konumu kapsamalı:
| Parça durumu | Yaklaşma payı |
|---|---|
| İşlenmiş yüzey, sabit fikstür | 3–5 mm |
| Ham malzeme, ±2 mm tolerans | 5–8 mm |
| Kaba döküm / kesme parça | 10–15 mm |
XE = Xk + aşma payı; 2–3 mm yeter. Bu değer, prob temas etmezse (parça yok, yanlış bağlama, kırık pim) probun ne kadar ileri gideceğini sınırlar. $AC_MEA kontrolü zaten hatayı yakalar, ama aşma payını dar tutmak fiziksel hasar riskini azaltır. Ayrıca XE − XA mesafesinin tamamı ölçüm beslemesinde katedilir; gereksiz uzun tutmak her parçada çevrim zamanı yer.
| Kenar konumu (Xk) | XA | XE |
|---|---|---|
| X = 0 | −5 | +3 |
| X = −20 | −25 | −17 |
| X = 45 | 40 | 48 |
Yukarıdaki örneklerde prob kenara X+ yönünde yaklaşıyor. Kenar ters taraftaysa XA > XE olur (ör. XA=45, XE=37). Çevrim her iki yönde de çalışır; yalnızca işaret kontrolünü atlamayın.
Ölçüm yüksekliği: ZM
Yan yüzeyin düz kısmının ortasını seçin: üst kenardan en az 5 mm aşağı (pah ve radyus bölgesinden kaçın), tabla veya fikstür yüzeyinden en az 5 mm yukarı. Yüzey konikse iki ölçüm de aynı ZM'de olduğu için sorun çıkmaz; yeter ki ZM parçalar arasında sabit kalsın. 40 mm yüksekliğinde bir blokta üst yüzey Z=0 ise ZM = −20 uygundur.
Tolerans kapısı: TOL
Ölçülen açı bu değeri aşarsa çevrim alarm verir ve durur. Amaç hatalı bağlamayı, fikstürdeki talaşı ya da yanlış parçayı işlemeden önce yakalamaktır. Fikstürün normal tekrarlanabilirliğinin 2–3 katını verin:
| Durum | Tipik TOL |
|---|---|
| Pimli/dayamalı hassas fikstür | 0,2° |
| Standart mengene / manyetik tabla | 0,5° |
| Manuel bağlama, sıkma pabucu | 1,0–2,0° |
| İlk devreye alma (öğrenme aşaması) | 5,0° |
İlk seride TOL'u geniş verin (5°), 20–30 parça çalıştırın, mesajlardaki gerçek sapma dağılımını görün, sonra daraltın.
Açının milimetre karşılığı (100 mm ölçüm mesafesinde):
| Açı | mm sapma |
|---|---|
| 0,1° | 0,17 mm |
| 0,5° | 0,87 mm |
| 1,0° | 1,75 mm |
Devreye alma: C_BASE
Bu adım her fikstür ve parça tipi için bir kez yapılır:
- Bir parçayı fikstüre bağlayın.
- Komparatörle kenarı mükemmel hizalayın (tabla döndürerek ya da parçayı ayarlayarak).
- Kenar tam hizadayken
$P_UIFR[1,C,TR]değerini okuyun (Parametre → Sıfır noktası kaydırmaları → G54 → C sütunu). - Bu değeri GUD'a kalıcı yazın:
DEF NCK REAL C_BASE
C_BASE genelde 0'dır, ama fikstür açılı bağlanmışsa sıfırdan farklı olabilir. Neden şart: çevrim düzeltmeyi eklemeli yazsaydı her parçada sapma üst üste birikirdi. C_BASE'den başlamak her parçayı bağımsız kılar.
Çevrim kodu
ALIGN_C.SPF olarak /_N_SPF_DIR/ altına kaydedin.
PROC ALIGN_C(REAL Y1P, REAL Y2P, REAL XA, REAL XE, REAL ZM, REAL TOL)
;=================================================================
; C EKSENI PARCA HIZALAMA
; Referans kenarda 2 nokta olcer, aciyi G54 C offsetine yazar
;=================================================================
DEF REAL X1,X2,DIF,ALFA
N10  G17 G90 G40 M5
N20  T="TASTER" M6              ; prob cagir (tool tipi 710 veya 712)
N30  M<probe_on>                ; Blum IR aktivasyon - tezgah ureticisi M kodu
N40  G0 Z=200                   ; guvenli yukseklik
;--- C'yi HER PARCADA baz konuma dondur (birikme onlenir)
N50  $P_UIFR[1,C,TR]=C_BASE
N60  STOPRE
N70  G54
N80  G0 C=DC(0)                 ; tek yonlu yaklasim, bosluk sabitlenir
;--- 1. OLCUM
N90  G0 X=XA Y=Y1P
N100 G0 Z=ZM
N110 MEAS=1 G1 X=XE F800
N120 IF $AC_MEA[1]==0 GOTOF _ERR_PRB
N130 X1=$AA_MW[X]
N140 G0 X=XA
;--- 2. OLCUM (ayni yon, ayni besleme, ayni Z)
N150 G0 Y=Y2P
N160 MEAS=1 G1 X=XE F800
N170 IF $AC_MEA[1]==0 GOTOF _ERR_PRB
N180 X2=$AA_MW[X]
N190 G0 X=XA
N200 G0 Z=200
N210 M<probe_off>
;--- HESAP
N220 DIF=X2-X1
N230 ALFA=ATAN2(DIF,Y2P-Y1P)    ; aci, 2. vektore (Y yonu) gore
;--- TOLERANS KAPISI
N240 IF ABS(ALFA)>TOL GOTOF _ERR_TOL
;--- DUZELTME
N250 $P_UIFR[1,C,TR]=C_BASE-ALFA
N260 STOPRE
N270 G54
N280 MSG("HIZALAMA OK / aci:"<<ALFA<<" der / sapma:"<<DIF<<" mm")
N290 RET
_ERR_PRB:
N300 MSG("PROB TEMAS ETMEDI - parca yok veya konum hatali")
N310 G0 Z=200
N320 SETAL(65001)
N330 M0
_ERR_TOL:
N340 MSG("ACI TOLERANS DISI:"<<ALFA<<" der - baglamayi kontrol et")
N350 SETAL(65002)
N360 M0
Ana programdan çağırma
; PARCA_1234.MPF
N10 ALIGN_C(20,180,-5,3,-20,0.5)
N20 G54 G17
N30 T="ALIN_FREZE_63" M6
N40 ... isleme
MPF olarak kullanmak isterseniz parametre aktarımı çalışmaz; R parametresi kullanın:
; ANA.MPF
R80=20  R81=180  R82=-5  R83=3  R84=-20  R85=0.5
CALL "ALIGN_C"
Bu durumda çevrim içindeki PROC satırını silin, parametre yerine R'leri kullanın, sonu M17 olsun. R80–R85 bloğunu işleme programında ezmeyin.
İlk çalıştırma: işaret kontrolü
Bu adımı atlamayın. C ekseninin pozitif yönü ile hesaplanan açının işareti tezgaha göre ters çıkabilir.
- Parçayı bilerek yaklaşık 1° eğri bağlayın.
- Çevrimi tek blok modunda, Z güvenli yükseklikte ve besleme override %10'da kuru çalıştırıp hareket yolunu doğrulayın.
- Normal çalıştırın, mesajdaki açıyı not edin.
- Çevrim bittikten sonra
C0'a gidip komparatörle kenara bakın.
Kenar düzeldiyse işaret doğru. Sapma iki katına çıktıysa işaret ters: N250 satırını $P_UIFR[1,C,TR]=C_BASE+ALFA yapın. Düzeltmeden sonra çevrimi bir kez daha koşturun; kalan sapma 0,01–0,02 mm altında olmalı.
X/Y sıfırı: kritik nokta
C ekseni döndüğünde parça da döner. Ne olacağı, parça sıfırının nerede olduğuna bağlıdır:
- Sıfır C dönme merkezindeyse: WCS parçayla birlikte döner, X/Y sıfırı geçerli kalır. Seri üretim için doğru kurulum budur.
- Sıfır merkezden kaçıksa: her düzeltmede X/Y kayar. Kayma ≈ (merkeze uzaklık) × sin(ALFA); 200 mm uzaklıkta 0,5° sapma 1,75 mm kayma demektir. Bu durumda ya parça sıfırını dönme merkezine taşıyın ya da hizalamadan sonra bir kenar veya delik ölçüp X/Y'yi yenileyin.
Ön koşullar
- Prob kalibre edilmiş, salgı ayarı yapılmış
- Prob tool datası: tip 710 (3D multi) veya 712 (mono), uzunluk telafili
- B = 0, C = 0, swivel kapalı (CYCLE800 deaktif), TRAORI kapalı
- Aktif düzlem G17
- C_BASE GUD'da tanımlı ve doğru
- Referans kenar temiz: talaş, soğutma sıvısı damlası, çapak yok
- Prob aktivasyon/deaktivasyon M kodları doğru girilmiş
Besleme ve çevrim zamanı
TC50 3 m/dk'ya kadar ölçüm yapabilir. Ölçümde kullandığınız besleme, kalibrasyonda kullandığınızla aynı olmalı; farklıysa sistematik hata girer.
| Besleme | Tipik çevrim süresi (2 temas + konumlama) |
|---|---|
| F300 | 15–20 sn |
| F800 | 10–12 sn |
| F1500 | 7–9 sn |
Seri üretimde F1000–1500'e çıkıp kalibrasyonu da o beslemede yenilemek parça başına 5–8 saniye kazandırır. Tekrarlanabilirliği 10 ölçümle doğrulayın.
Sorun giderme
| Belirti | Olası neden | Çözüm |
|---|---|---|
| Alarm 65001, parça yerinde | XA çok yakın, prob kenarı geçmiş | XA'yı uzaklaştır |
| Alarm 65001 | XE kenara ulaşmıyor | Aşma payını 2–3 mm'ye çıkar |
| Alarm 65001 | Prob aktivasyon M kodu çalışmıyor | IR yolu engelli mi, pil durumu |
| Alarm 65002 sürekli | TOL çok dar | Gerçek dağılımı gör, TOL'u genişlet |
| Alarm 65002 rastgele | Fikstürde talaş | Temizleme / hava üfleme ekle |
| Düzeltme sonrası sapma iki katı | İşaret ters | N250'de -ALFA → +ALFA |
| Sapma azalıyor ama 0,05 mm'de kalıyor | Ölçüm mesafesi kısa | Y1P/Y2P'yi ayır |
| Parçalar arası sonuç tutarsız | Prob salgısı bozuk | Salgı ayarı, yeniden kalibrasyon |
| Sonuç kararlı ama hep aynı yönde kayık | Kalibrasyon beslemesi ≠ ölçüm beslemesi | Kalibrasyonu ölçüm beslemesinde yenile |
Bakım takvimi
| İş | Sıklık |
|---|---|
| Prob salgı kontrolü | Ayda 1 veya çarpma sonrası |
| Kalibrasyon | Ayda 1, uç değişiminde, çarpma sonrası |
| C_BASE doğrulama | Fikstür söküldüğünde |
| Ölçüm tekrarlanabilirlik testi (10 tekrar) | 3 ayda 1 |
Tekrarlanabilirlik testi: parçayı hiç oynatmadan çevrimi 10 kez koşturun, mesajdaki DIF değerlerini kaydedin. Dağılım 0,005 mm bandı içinde olmalı. Daha genişse prob ya da bağlama sorunludur.
Bu çevrim Blum TC50 prob ve Sinumerik 840D için yazıldı; başka kontrol ünitesinde değişken adları ve ölçüm komutları farklıdır. Kendi tezgahınızda ilk çalıştırmayı mutlaka tek blok modunda ve düşük besleme override ile yapın.