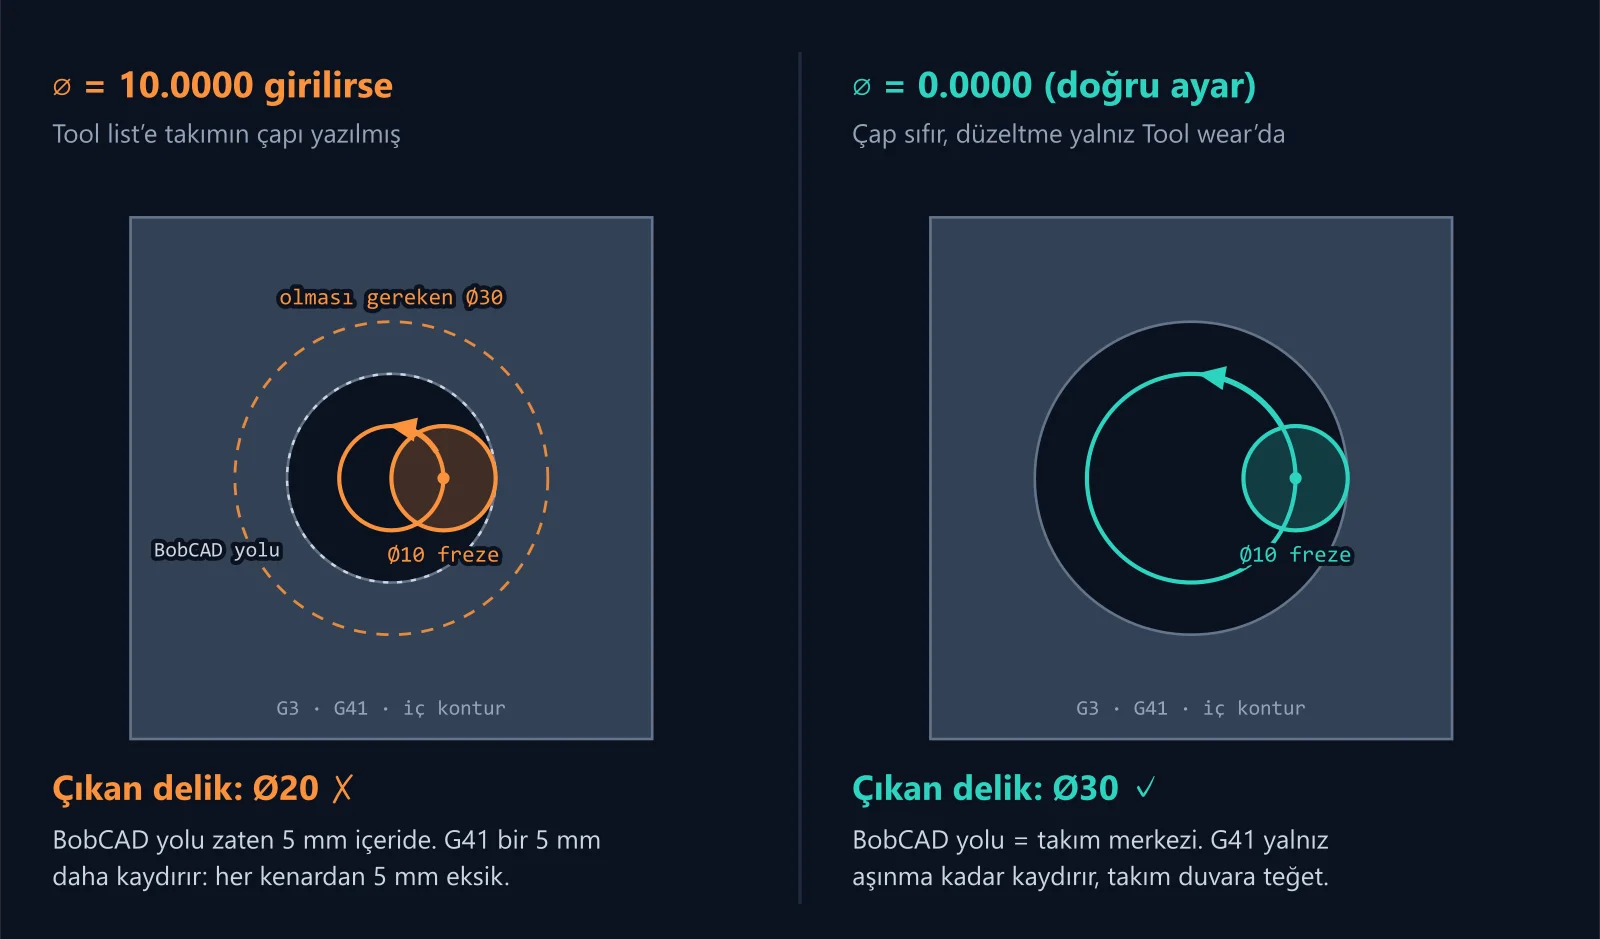
Ø30 bir delik programladınız. Ø10 frezeyle, G41 ile, BobCAD-CAM'den çıkan kodla. Parça tezgahtan çıktı, kumpası taktınız: Ø20.
Program doğru, takım doğru, tezgah doğru. Yanlış olan tek şey, Tool list ekranındaki tek bir hücre. Siemens kullanan atölyelerden en sık gelen G41 şikayeti bu ve sebebi her seferinde aynı: telafi iki kez uygulanıyor.
BobCAD'in Wear modu yolu nereye koyar?
BobCAD-CAM'de takım telafisi operasyon bazında seçilir. Fark, takım yarıçapını kimin hesaba kattığında:
| Telafi modu | BobCAD'in yolu | Programda G41/G42 | Tezgaha girilecek Ø |
|---|---|---|---|
| Computer | Takım merkezi (yarıçap BobCAD'de) | Yok | Önemsiz |
| Control | Parça konturu | Var | Takımın gerçek çapı |
| Wear | Takım merkezi (yarıçap BobCAD'de) | Var | 0, düzeltme yalnız aşınmada |
Wear modu ikisinin iyisini birleştirir: yolu BobCAD hesaplar, simülasyonda gördüğünüz neyse tezgahta o işlenir; ama G41 de koda yazıldığı için operatör ölçü kaçınca tezgahta aşınma girerek düzeltebilir.
Bunun bir şartı var: tezgahın G41'i yalnız aşınma kadar kaydırması gerekir. Takımın tam yarıçapı zaten BobCAD'in yolunun içinde.
Tezgaha takım çapı girilirse ne olur?
Ø30 delik, Ø10 freze. BobCAD'in Wear yolu delik duvarından takım yarıçapı kadar, yani 5 mm içeride: takım merkezi Ø20'lik bir dairede dolaşır. Takım bu dairede dönerken kenarı tam Ø30'a değer.
Operatör alışkanlıkla Tool list'e takımın çapını, 10.0000 yazarsa Siemens G41'i görür ve yolu bir 5 mm daha içeri çeker. Takım merkezi artık Ø10'luk dairede döner, kenarı Ø20'ye ulaşır:
Kural her konturda aynıdır: parça her kenardan bir takım yarıçapı kadar hatalı çıkar. Delik küçülür, mil kalınlaşır, cep daralır.
Küçük delikte işler daha da kötü: alarm
Aynı Ø10 frezeyle bu kez Ø18 bir delik düşünün. BobCAD'in yolu duvardan 5 mm içeride, yani takım merkezi 4 mm yarıçaplı bir dairede dolaşır. Tezgaha Ø10 girilmişse G41 bu daireyi 5 mm daha içeri çekmek ister. Yarıçapı 4 mm olan bir daireyi 5 mm içeri kaydırmak geometrik olarak mümkün değildir; Siemens bunu kontur hatası olarak görür ve alarm verir.
Yani "bazı programlarda parça küçük çıkıyor, bazılarında alarm veriyor" şikayeti iki ayrı sorun değil, aynı ayarın iki sonucu.
Doğru ayar: dört adım
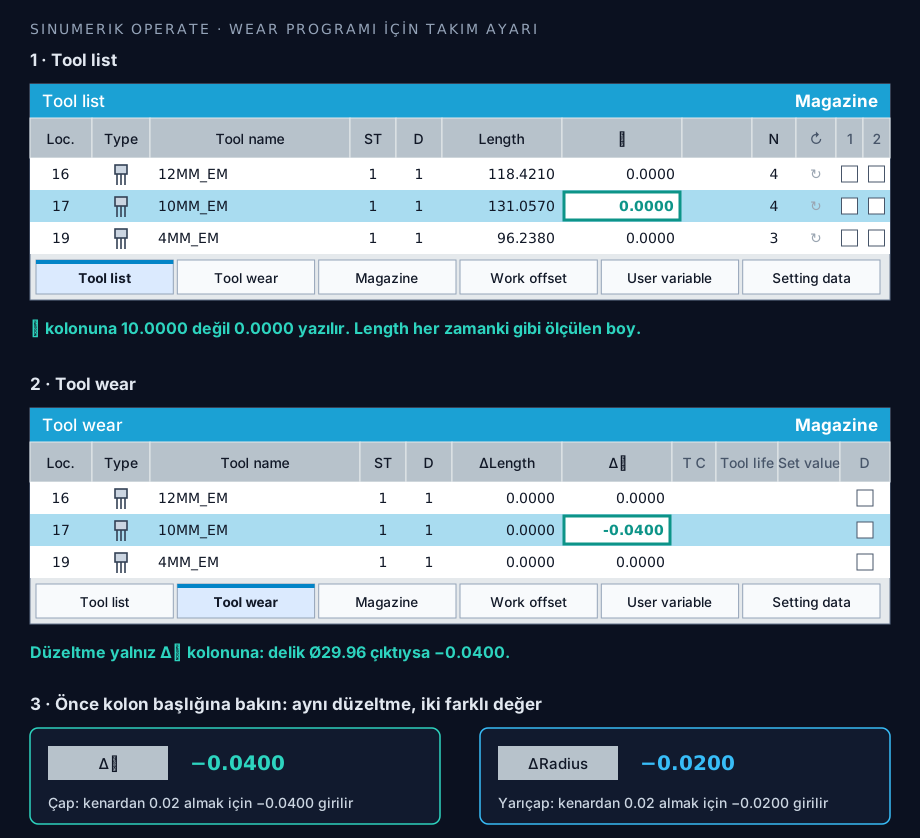
- Önce kolon başlığına bakın. Tezgahınız çap mı gösteriyor (⌀, Δ⌀), yarıçap mı (Radius, ΔRadius)? Girilecek değer buna göre değişir; aşağıda ayrıca anlatılıyor.
- Tool list sayfasında takımın ⌀ (ya da Radius) kolonuna 0.0000 yazın. Takımın kendi ölçüsü değil.
- Ölçü düzeltmesini yalnız Tool wear sayfasındaki Δ⌀ (ya da ΔRadius) kolonuna girin.
- Length her zamanki gibi: ölçülen takım boyu. Wear modu yalnız yarıçapla ilgilidir, boya dokunmaz.
G41'in yolu kaydırdığı miktar her zaman şudur:
Çap gösteriminde: Kaydırma = (⌀ + Δ⌀) / 2 Yarıçap gösteriminde: Kaydırma = Radius + ΔRadius
Takımın ölçüsü girildiyse kaydırma takım yarıçapı kadardır (Ø10 için 5 mm) ve BobCAD'in zaten yaptığı kaydırmanın üstüne eklenir. Ölçü 0 iken kaydırma yalnız aşınma kadardır.
Δ Ø işareti: malzeme fazla kaldıysa eksi
"Parça büyük kaldıysa eksi" kuralı dış konturda doğru ama delikte ters okunur: delik büyük kaldıysa malzeme fazla alınmıştır. Her konturda doğru olan kural şu:
Malzeme fazla kaldıysa eksi, fazla alındıysa artı.
Eksi aşınma takımı her zaman malzemeye doğru, artı aşınma malzemeden uzağa çeker.
| Ölçülen | Ne oldu? | Δ⌀ ise | ΔRadius ise | Takım ne yapar? |
|---|---|---|---|---|
| Delik Ø29.96 | Delik küçük, malzeme fazla kaldı | −0.0400 | −0.0200 | Duvara 0.02 mm yaklaşır |
| Delik Ø30.04 | Delik büyük, fazla alındı | +0.0400 | +0.0200 | Duvardan 0.02 mm uzaklaşır |
| Mil Ø50.04 | Mil kalın, malzeme fazla kaldı | −0.0400 | −0.0200 | Kontura 0.02 mm yaklaşır |
| Mil Ø49.96 | Mil ince, fazla alındı | +0.0400 | +0.0200 | Konturdan 0.02 mm uzaklaşır |
Çap mı, yarıçap mı? Kolon başlığına bakın
Bu, en kolay atlanan ve en pahalıya patlayan ayrıntı. SINUMERIK Operate freze takımlarını makine ayarına göre çap ya da yarıçap olarak gösterir; ikisi de sahada yaygın:
- Siemens'in kendi My SINUMERIK Operate kılavuzundaki ekranlarda Tool list'te Radius, Tool wear'da ΔRadius kolonu var. Ø12 bir freze orada 6.000 olarak görünür.
- Yukarıdaki çizimin örnek aldığı tezgahta ise başlıklar ⌀ ve Δ⌀: aynı freze 12.0000 görünür.
Kural basit: kenardan 0.02 mm almak için Δ⌀ kolonuna −0.0400, ΔRadius kolonuna −0.0200 girilir.
Yarıçap gösteren bir tezgaha çap değerini, −0.0400'ı girerseniz takım kenardan 0.04 mm alır: Ø29.96 olan delik düzeltmeden sonra Ø30.04 çıkar. Ölçü bir yönde kaçıyor, düzeltince ters yöne aynı miktar kaçıyorsa ilk bakılacak yer burasıdır. Ters durum da aynı derecede sinsidir: çap gösteren tezgaha yarıçap değeri girilirse hatanın yalnız yarısı düzelir.
Aynı takım Control programlarında da kullanılıyorsa
Bir tezgahta hem Wear hem Control modunda çıkmış programlar çalışıyorsa tek bir Ø değeri ikisine birden uymaz. Ø = 0 Control programlarında parçayı bozar, gerçek çap Wear programlarında.
Siemens'te bir takıma birden fazla kesici ağız (D) tanımlanabilir; kılavuza göre takım başına en fazla 9. Çözüm:
- D1: Ø = 0, Wear programları için
- D2: takımın gerçek çapı, Control programları için
Post processor'ünüz programa hangi D'yi yazıyorsa o kayıt kullanılır. Programın başında T satırının yanında doğru D numarası olduğundan emin olun; Siemens'te D0 telafiyi kapatır ve G41 hiçbir şey yapmaz.
Takım ölçüm cihazı Ø'yi kendisi yazıyorsa
Tezgahta lazer ya da dokunmalı takım ölçümü varsa cihaz ölçtüğü çapı Tool list'e otomatik yazabilir. Bu durumda her ölçümden sonra Wear programlarında kullanılan kesici ağzın Ø değeri tekrar 10.0000 olur ve sorun sessizce geri gelir. Ya ölçümden sonra Ø'yi elle sıfırlayın ya da ölçüm çevrimini Wear programlarının kullanmadığı bir D'ye yazacak şekilde ayarlayın.
Atölyeye asmak için: bu yazının iki sayfalık, yazdırılabilir özeti — Siemens G41 / BobCAD Wear telafisi (PDF)
Kısa kontrol listesi
- BobCAD'de operasyonun telafi modu Wear mı?
- Tool list'te o kesici ağzın Ø = 0.0000 mı?
- Düzeltme yalnız Tool wear → Δ Ø'de mi?
- Kolon başlığı Δ⌀ mu, ΔRadius mu? Değer ona göre mi girildi (−0.0400 / −0.0200)?
- İşaret: malzeme fazla kaldıysa eksi.
- Programda doğru D numarası var mı, D0 değil mi?
- Ölçüm cihazı Ø'yi yeniden yazmış olabilir mi?
Ekrandaki kolon adları ve sayfa düzeni Siemens Operate'in sürümüne ve makine üreticisinin ayarlarına göre biraz farklı görünebilir; mantık aynıdır.