Çizimde yüzey işaretinin yanında Ra 1,6 yazıyor. Tezgahta ölçtünüz, cihaz Rz 8 gösteriyor. Parça geçer mi?
Bu soru atölyede her gün soruluyor ve internetteki tabloların çoğu tek satırlık bir cevap veriyor: "Rz = 4 × Ra". Bu cevap yanlış — daha doğrusu, her zaman doğru olmayan bir kestirme.
Ra ve Rz farklı şeyleri ölçer
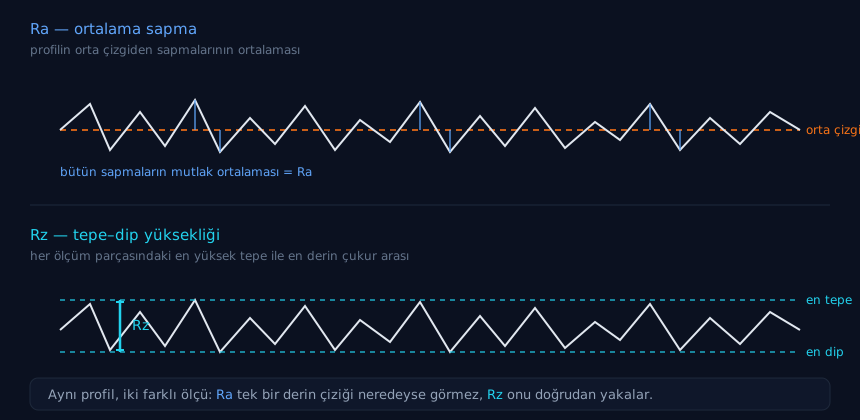
- Ra, profilin orta çizgiden sapmalarının ortalamasıdır. Yüzeyin genel karakterini anlatır, tek tük aykırı noktaları yumuşatır.
- Rz, ölçüm parçalarındaki en yüksek tepe ile en derin çukur arasındaki mesafeden gelir. Uç noktalara duyarlıdır.
Fark pratikte şuraya oturur: yüzeyde tek bir derin çizik varsa Ra neredeyse değişmez, Rz fırlar. Sızdırmazlık yüzeyi, yatak yuvası, conta oturma yüzeyi gibi yerlerde o tek çizik işin kaderini belirlediği için çizimde Rz istenir. Genel görünüm ve aşınma davranışı içinse Ra yeterlidir.
Bu yüzden ikisi arasındaki oran, yüzeyi hangi yöntemin bıraktığına bağlıdır. Tornalanmış düzenli bir profilde oran dar bir bantta kalır; taşlanmış ya da erozyonla işlenmiş rastgele bir yüzeyde ise belirgin saçılır. Yaygın olarak Ra'nın 4 ile 7 katı aralığı kullanılır, ama bu bir tahmindir.
Kural: çizimde hangisi isteniyorsa onu ölçün. Ra ölçüp Rz'ye çevirerek "tuttu" demek, ölçmediğiniz bir değeri onaylamaktır.
N sınıfları ve eski üçgen işaretleri
Çizimlerde Ra değeri yerine N sınıfı da görürsünüz; eski çizimlerde ise üçgen işaretleri (▽) kalmıştır. Karşılıkları:
| Sınıf | Ra (µm) | Ra (µin) | Atölyedeki üçgen |
|---|---|---|---|
| N4 | 0,2 | 8 | ▽▽▽▽ |
| N5 | 0,4 | 16 | ▽▽▽▽ |
| N6 | 0,8 | 32 | ▽▽▽ |
| N7 | 1,6 | 63 | ▽▽▽ |
| N8 | 3,2 | 125 | ▽▽ |
| N9 | 6,3 | 250 | ▽▽ |
| N10 | 12,5 | 500 | ▽ |
Üçgen karşılıkları standart değil, atölye alışkanlığıdır; eski bir çizimde ▽▽▽ görüyorsanız müşteriyle Ra cinsinden teyit edin. N1–N12'nin tamamı ve Rz bantları için aracımıza bakabilirsiniz.
## Yüzeyi ne belirler?Pürüzlülük, tezgahın "kalitesinden" çok geometriden çıkar. İki ana durum var ve ikisi de aynı matematiğe dayanır.
Tornada: ilerleme ve uç yarıçapı
Uç yarıçapı rε olan kesici, devir başına f kadar ilerlerken yüzeyde bir kalıntı bırakır:
Rt ≈ f² / (8 · rε) Ra ≈ Rt / 4
İlerlemeyi yarıya düşürmek kalıntıyı dörde böler — kareyle değişir. Uç yarıçapını büyütmek ise aynı yüzeyi daha hızlı ilerlemeyle verir; sınırı titreşimdir, çünkü büyük yarıçap radyal kuvveti artırır.
Örnek: rε = 0,8 mm, f = 0,2 mm/dev → Rt ≈ 6,25 µm, Ra ≈ 1,56 µm. Yani N7 (Ra 1,6) hedefi bu takımla 0,2 mm/dev ilerlemede teorik olarak tutar.
Frezede: küresel takım ve yanal adım
Küresel takımla finişte aynı geometri, bu kez yanal adımla çalışır:
h = R − √(R² − (ae/2)²) yaklaşık: h ≈ ae² / (8R)
Ø6 küresel takım (R = 3 mm) ile ae = 0,5 mm yanal adımda kalan iz ≈ 10,4 µm. İzi 5 µm'ye indirmek için yanal adım 0,35 mm'ye düşer — yani süre iki katına çıkar, iz yarıya iner. Finişte para bu dengede kazanılır ya da kaybedilir.
İki formülün de verdiği değer geometrik kalıntıdır, ölçülen Ra değil. Gerçek ölçüm bundan büyük çıkar: takım salgısı, aşınma, yığıntı talaş ve titreşim eklenir. Hesap alt sınırdır, taahhüt değil.
Hangi yöntem hangi yüzeyi tutar?
Kaba bir yerleşim (tipik değerler, Ra µm):
| Yöntem | Tipik Ra |
|---|---|
| Döküm / dövme yüzeyi | 6,3 – 50 |
| Kaba tornalama · frezeleme | 3,2 – 12,5 |
| Delme | 1,6 – 6,3 |
| Finiş tornalama · frezeleme | 0,8 – 3,2 |
| Raybalama · broşlama | 0,4 – 1,6 |
| Tel erozyon | 0,4 – 3,2 |
| Taşlama | 0,1 – 1,6 |
| Honlama | 0,05 – 0,4 |
| Lepleme · süperfiniş | 0,012 – 0,1 |
Bu bantlar tezgah rijitliğine, takıma, malzemeye ve talaş tahliyesine göre kayar. Önemli olan şu: çizimde Ra 0,4 isteniyorsa iş frezeyle bitmez, taşlama ya da honlama planlamanız gerekir. Bunu teklif aşamasında görmek, parçayı işledikten sonra görmekten ucuzdur.
Ölçerken dikkat edilecekler
- Kıyas plakası ölçüm değildir. Parmakla karşılaştırma fikir verir, rapor edilemez.
- Ölçüm yönü önemlidir. Pürüzlülük izlere dik ölçülür; iz boyunca ölçerseniz gerçekte olandan iyi sonuç alırsınız.
- Ölçüm uzunluğu (cut-off) sonucu değiştirir. Cihazın ayarı yüzeyin karakterine göre seçilir; farklı cut-off ile alınan iki ölçüm birbiriyle karşılaştırılamaz.
- Nereden ölçüldüğü yazılmalı. Büyük bir yüzeyde kenar ile orta farklı çıkabilir; ölçüm noktası kayıt altına alınmazsa tartışma çıkar.
Sık yapılan hatalar
- Ra ölçüp Rz'ye çevirmek (ya da tersi) — yukarıda anlatıldı.
- Bütün yüzeylere aynı değeri yazmak. Çizimde genel yüzey işareti varken sadece kritik yüzeye ayrı değer vermek hem ucuzdur hem doğrudur; her yere N6 yazmak parçayı gereksiz pahalı yapar.
- Yanal adımı "göz kararı" seçmek. Finişte iz yüksekliği hesaplanabilir bir şeydir; deneme parçası yakmadan önce hesaplayın.
- Takım aşınmasını hesaba katmamak. Teorik değer keskin takım içindir; aşınmış uçla aynı ilerlemede yüzey bozulur.
- Sızdırmazlık yüzeyinde yalnız Ra'ya bakmak. O yüzeyde belirleyici olan genelde tek derin çiziktir; Rz ya da Rmax isteyin.